Pembengkokan Presisi: Toleransi Fabrikasi Stainless Steel
Pembengkokan presisi stainless ditentukan mutu, ketebalan dan perkakas. Pelajari rentang toleransi yang perlu ditetapkan dan cara gambar jelas mencegah pengerjaan ulang.
Mengapa toleransi dimulai dari perilaku material
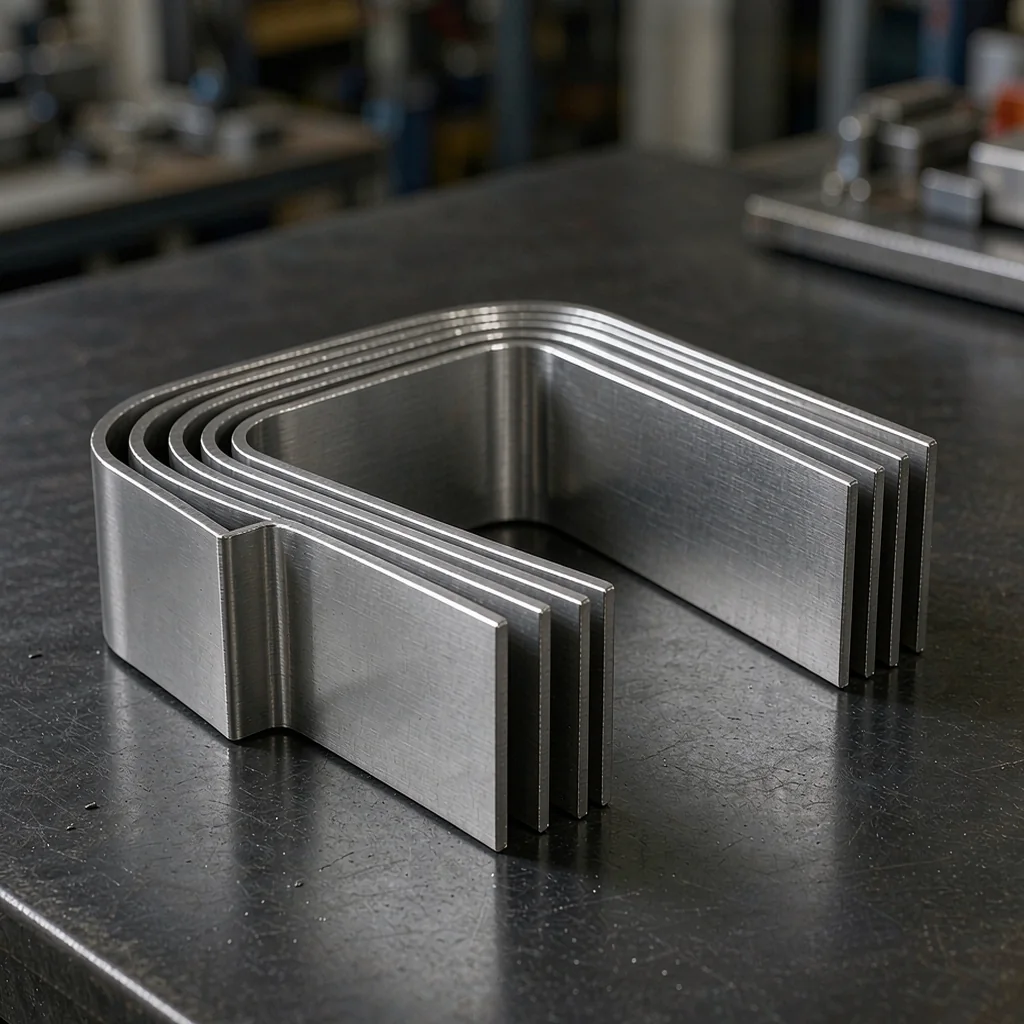
Pembengkokan presisi stainless lebih ditentukan oleh sifat material daripada mesin itu sendiri. Mutu austenit seperti 304 dan 316 mengeras saat dibentuk, sehingga springback berubah mengikuti ketebalan, radius tekuk dan arah gulungan. Lembar 1,5 mm berbeda jauh dari pelat 6 mm: material tipis mengikuti cetakan lebih rapat tetapi lebih mudah melintir jika arah butiran melintang tekukan. Fabricator mengompensasi dengan membengkokkan sedikit lebih dari sudut yang dihitung dan memilih radius punch sekitar satu sampai dua kali ketebalan. Pembeli yang memahami prinsip ini dapat menetapkan toleransi yang realistis, bukan menuntut akurasi mustahil. Tanyakan mutu, ketebalan dan urutan tekuk apa yang diasumsikan saat penawaran, karena tiap pilihan menggeser hasil akhir. Gambar ilustrasi hanya membantu visualisasi; angka harus berasal dari spesifikasi tertulis.
Rentang toleransi praktis berdasarkan ketebalan
Rentang toleransi praktis bergantung pada ketebalan dan jumlah tekukan pada satu bagian. Untuk lembar 0,8 sampai 3 mm, toleransi sudut sekitar plus minus satu derajat dan toleransi linier plus minus 0,3 sampai 0,5 mm adalah target yang realistis. Material lebih tebal 4 sampai 6 mm biasanya memiliki rentang lebih lebar, sekitar plus minus 0,5 mm dan satu sampai dua derajat, karena springback lebih besar dan kurang berulang. Bagian kompleks dengan enam atau lebih tekukan mengumpulkan galat di setiap tahap, jadi sepakati toleransi menyeluruh daripada memperketat setiap tekukan. Finishing juga penting: lembar cermin atau berlapis PVD mungkin memerlukan film pelindung saat ditekuk dan dapat memperlihatkan bekas alat yang tersembunyi pada permukaan disikat. Nyatakan dengan jelas apakah toleransi berlaku sebelum atau sesudah pelapisan dan diukur pada bagian jadi atau lembar datar.
Cara gambar kerja menghilangkan ambiguitas
Ambiguitas pada gambar kerja adalah penyebab paling umum tekukan ditolak dan muncul penawaran ulang. Gambar fabrikasi yang baik menunjukkan radius tekuk dalam, arah setiap tekukan, bidang datum yang jelas dan urutan pengerjaan. Sertakan pola datar dengan faktor K atau pengurangan tekuk agar pemasok dapat memastikan panjang material sebelum pemotongan. Tentukan tepi mana yang tetap terlihat pada pemasangan akhir dan terapkan toleransi ketat hanya di sana. Saat bagian harus berpasangan dengan kaca, kayu atau aluminium, berikan ukuran bidang sambung bukan hanya ukuran bagian. Rantai ukuran sebaiknya mengacu pada satu datum bersama daripada menumpuk toleransi independen. Catatan singkat yang mencantumkan fitur penting bagi fungsi biasanya lebih efektif daripada gambar yang disetel ketat di semua bagian, yang hanya menaikkan harga tanpa memperbaiki pas. File DXF atau DWG beserta lembar ukuran PDF memberi bengkel bentuk sekaligus maksud.
Inspeksi dan pertanyaan untuk pemasok
Inspeksi sebaiknya disepakati sebelum produksi dimulai, bukan diperdebatkan saat pengiriman. Mintalah laporan first-article yang menunjukkan sudut terukur dan dimensi utama, dan tanyakan apakah pemasok menjalankan mesin press brake CNC dengan kompensasi crowning untuk bagian panjang. Penggaris sudut sederhana cukup untuk pemeriksaan awal, sedangkan mesin ukur koordinat tepat bila beberapa hubungan datum harus diverifikasi sekaligus. Untuk pesanan ulang, simpan sampel yang telah disetujui agar batch berikutnya dapat dibandingkan dengan acuan yang sama. Saat meminta penawaran, kirim gambar, sebutkan mutu dan ketebalan, serta tentukan finishing yang diinginkan agar bengkel merencanakan perkakas dan perlindungan. Tim kami mengerjakan bagian tekuk custom dan dapat meninjau gambar yang dikirim melalui WhatsApp +86 17324671020 atau email chen847415774@gmail.com, dengan balasan dalam 24 jam kerja. Komunikasi jelas pada tahap penawaran adalah cara termurah menjaga toleransi pada bagian jadi.
Gambar pabrik dan proyek adalah ilustrasi buatan AI, bukan foto fasilitas atau proyek yang sebenarnya.
Sudah punya gambar kerja?
Kirim lewat WhatsApp atau email. Terima grade, finishing, MOQ dan waktu produksi dalam 24 jam kerja.